

Klarsicht-Schutzscheibe V 4.0
Langlebiger Schutz & optimale Performance für Ihre Maschinen

Ihre Vorteile
Warum Klarsicht-Schutzscheibe V 4.0?

Längere
Lebensdauer
Langlebige Qualität für
nachhaltigen Schutz.

Kostengünstige
Lösung
Austausch der
CNC-Schutzscheibe entfällt.

Bessere
Performance
Optimal für gerade &
gebogene Schutzscheiben.

Flexible
Platzierung
Abperleffekt für
klare Sicht.


Klarsicht-Schutzscheibe V 4.0
Ihre benötigte Größe ist nicht dabei?
Kontaktieren Sie uns gerne.
sales@mivis.io
Sofort verfügbar, Lieferzeit: 2-3 Werktage
Produktinformationen "Klarsicht-Schutzscheibe V 4.0"
Vorteile
- Kostengünstige Lösung für eine bessere Sicht
- Position an der Maschinenschutzscheibe ist frei wählbar
- Sehr geringer Montageaufwand
- Flexibel einsetzbar, geeignet auch für gebogene Scheiben
- Einfacher Austausch
- Geringe Einbauhöhe von 0,3 mm
- Keine Schraubmontage nötig, einfache Anbringung durch eine spezielle Haftschicht
- Produktionsstart direkt nach Montage möglich
- Abperleffekt durch eine spezielle Beschichtung
- Made in Germany
- Reinigen Sie die Maschinenschutzscheibe sorgfältig von jeglicher Verschmutzung und Verstaubung. Bei groben Verschmutzungen empfehlen wir die Reinigung mit Isopropanol 99,9 %. Bitte verwenden Sie für die Endreinigung das beigefügte Mikrofasertuch. Die Schutzscheibe muss trocken und fettfrei sein. Die Klarsicht-Schutzscheibe schmiegt sich nahezu von selbst blasenfrei an die Maschinenschutzscheibe an.
- Die Haftseite ist mit einer Schutzfolie ausgestattet. Ziehen Sie die Schutzfolie an der roten Abziehlasche zu etwa 1/3 von der Klarsicht-Schutzscheibe ab. Achten Sie darauf, dass Sie die Klebeseite nicht berühren.
- Fixieren Sie die Klarsicht-Schutzscheibe durch leichtes Andrücken an der gewünschten Position auf der Maschinenschutzscheibe. Streichen Sie die Klarsicht-Schutzscheibe nun leicht mittels des mitgelieferten Rakels auf die Maschinenschutzscheibe und ziehen Sie gleichzeitig die Schutzfolie ab. Einzelne Luftbläschen können leicht von der Mitte zum Rand hinaus gestrichen werden.
Pflege: Wir empfehlen, die Oberfläche der Klarsicht-Schutzscheibe je nach Beanspruchung in regelmäßigen Abständen mit klarem Wasser zu reinigen, um den Effekt möglichst lange zu erhalten. Für die Reinigung bitte das mitgelieferte Mikrofasertuch verwenden. Bei groben Verschmutzungen empfehlen wir die Reinigung mit Isopropanol 99,9 %.
Bestimmungsgemäße Verwendung
Diese Klarsicht-Schutzscheibe ist für die Verwendung in Werkzeugmaschinen zur spanenden Bearbeitung mit Kühlschmierstoffen auf Wasser-Öl-Basis vorgesehen.Sie wird auf der Innenseite der Maschinenschutzscheibe der Werkzeugmaschine als Ergänzung angebracht. Sie ersetzt diese Maschinenschutzscheibe nicht und ist auch nicht als Reparatur für eine defekte Maschinenschutzscheibe gedacht.
Trockenbearbeitung und sehr scharfe Späne, z. B. beim Hochvorschubfräsen, können die Oberfläche beschädigen und den Effekt negativ beeinflussen.
Beim Entfernen der Klarsicht-Schutzscheibe kann es in Einzelfällen zu geringen Rückständen auf der Maschinenschutzscheibe kommen.
Die Klarsicht-Schutzscheibe ist nicht für die Verwendung in explosionsgefährdeten Bereichen (ATEX) vorgesehen.


Noch keine Schutzfolien im Einsatz?
Schreiben Sie uns eine Email für Ihre kostenfreies Muster.
FAQ
Gut zu wissen
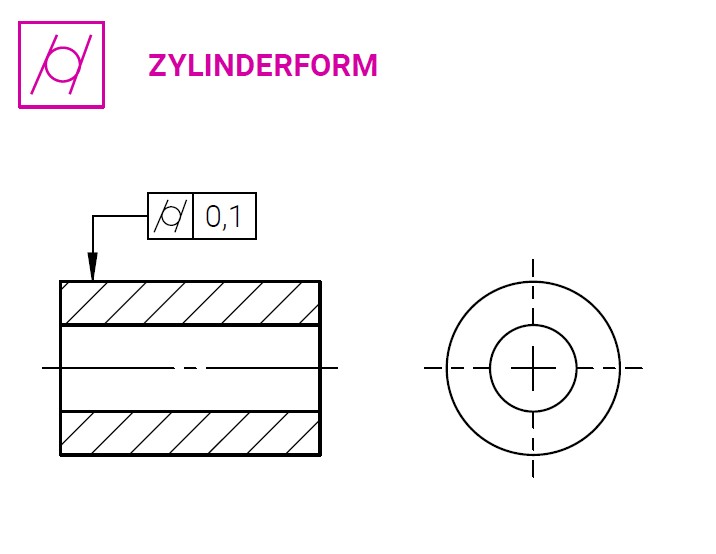
Erklärung
Die Mantelfläche des Zylinders muss zwischen zwei koaxialen Zylindern liegen, die einen radialen Abstand von t=0,1 mm haben.
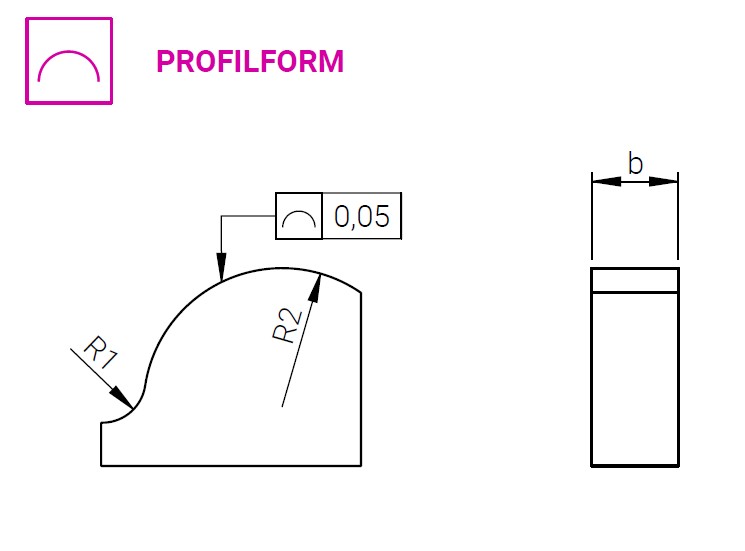
Erklärung
Die Profillinie muss an jeder Stelle der Werkstückdicke b zwischen zwei Hülllinien liegen, deren Abstand durch Kreise vom Durchmesser t=0,05mm begrenzt ist. Die Mittelpunkte der Kreise befinden sich auf einer Linie von geometrisch idealer Form.
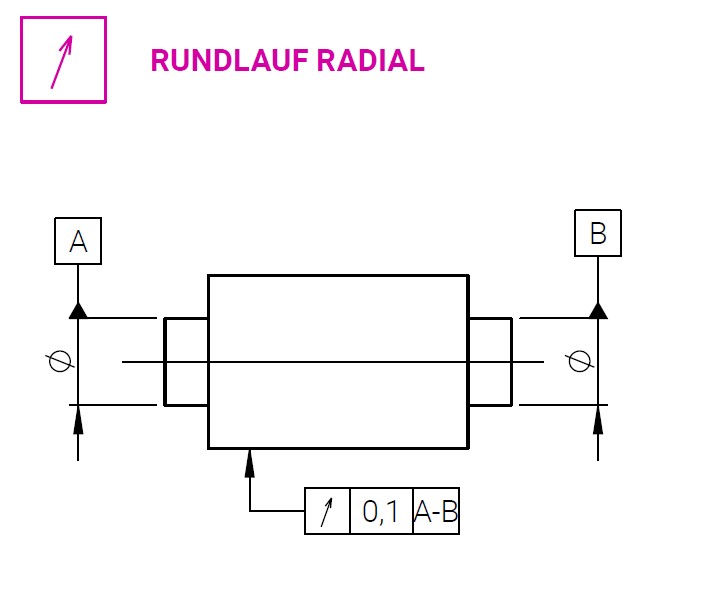
Erklärung
Die Umfangslinie muss in jedem Querschnitt rechtwinklig zur gemeinsamen Bezugsachse A-B zwischen zwei in der gleichen Ebene liegenden konzentrischen Kreisen liegen, die einen radialen Abstand von t=0,1mm besitzen.
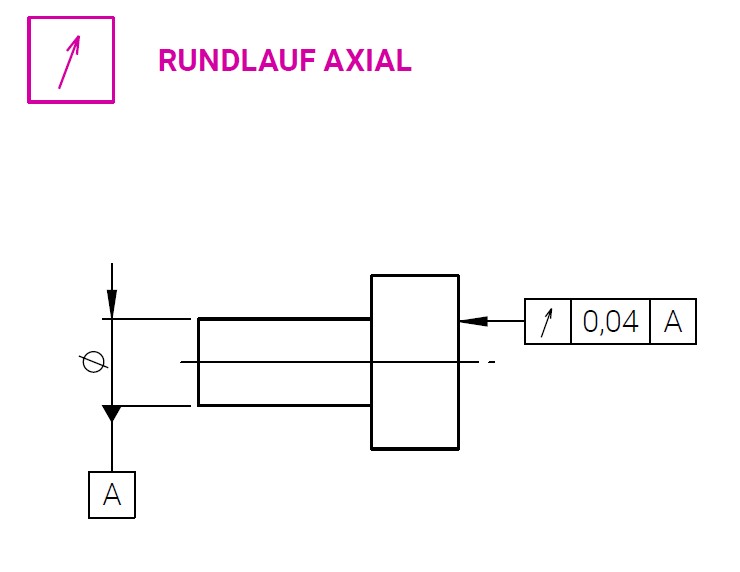
Erklärung
Die Mantelfläche des Zylinders muss zwischen zwei koaxialen Zylindern liegen, die einen radialen Abstand von t=0,1 mm haben.
Erklärung
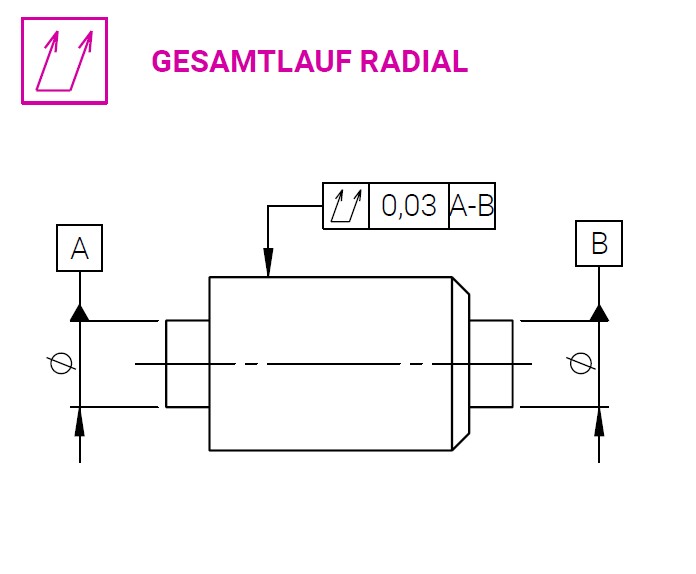
Die Oberfläche (Mantelfläche) muss zwischen zwei koaxialen Zylindern liegen, die einen radialen Abstand von t=0,03mm haben. Die Achsen der Zylinder müssen mit der gemeinsamen Bezugsachse A-B übereinstimmen.
Erklärung
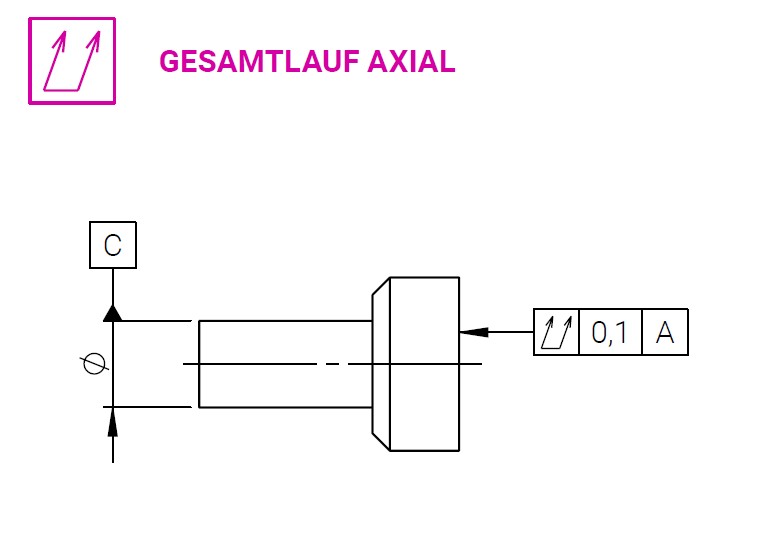
Die Oberfläche (Planfläche) muss zwischen zwei parallelen Ebenen vom Abstand t=0,1mm liegen, die rechtwinklig zur Bezugsachse A sind.
Erklärung
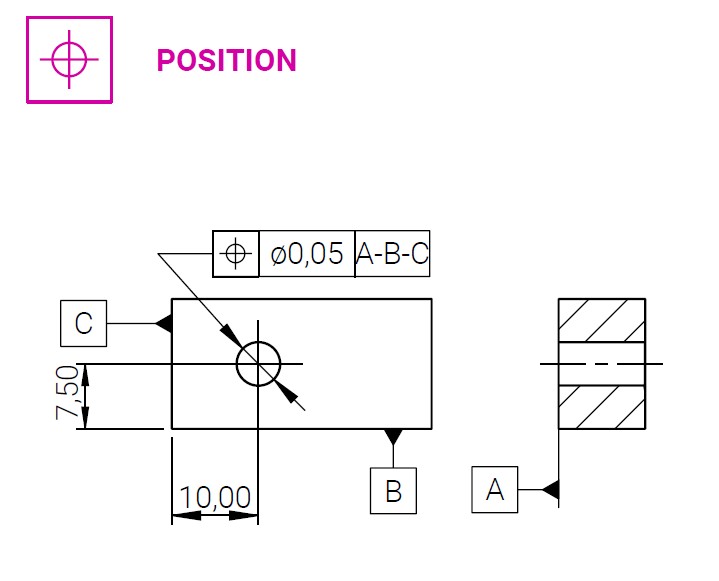
Die mittlere Linie der Bohrung muss innerhalb eines Zylinders vom Durchmesser t=0,05mm liegen. Dessen Achse muss mit dem theoretisch genauen Ort der Bohrungsachse zu den Bezugsebenen A, B und C übereinstimmen.
Erklärung
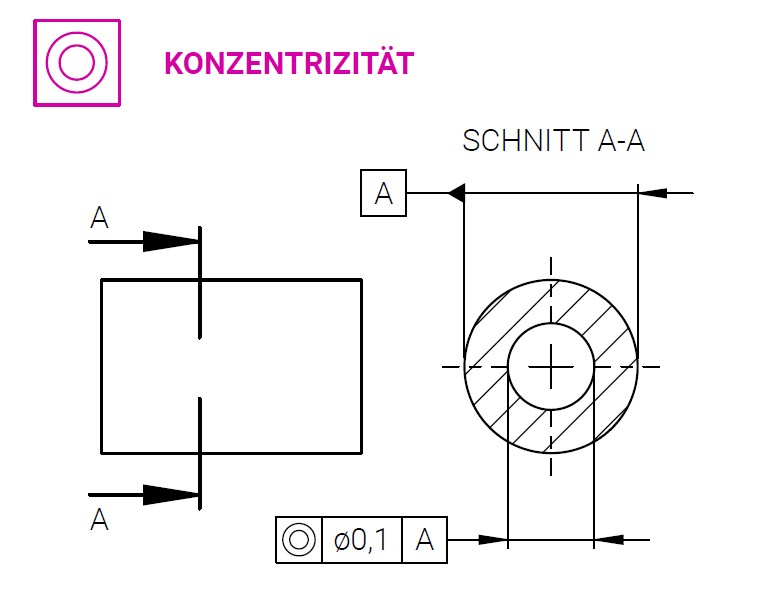
Der Mittelpunkt der Bohrung muss innerhalb eines Kreises vom Durchmesser t=0,1mm liegen, konzentrisch zum Bezugspunkt A im Querschnitt.
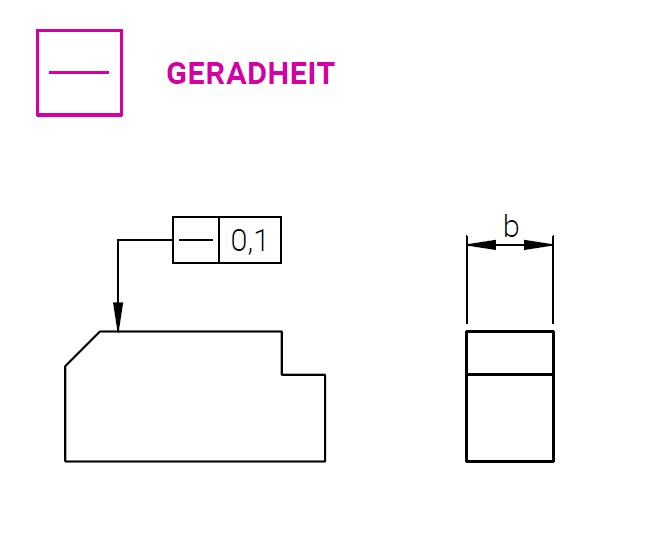
Erklärung
Die Linie muss an jeder Stelle der Breite b zwischen zwei Geraden vom Abstand t=0,1mm liegen.
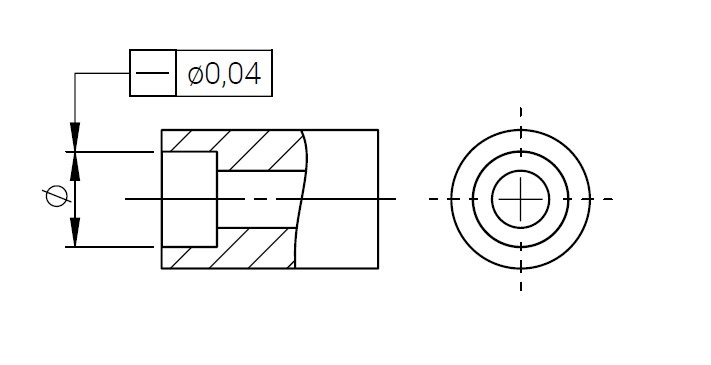
Erklärung
Die mittlere Linie des Zylinders muss sich innerhalb des Zylinders vom Durchmesser t=0,04mm befinden.
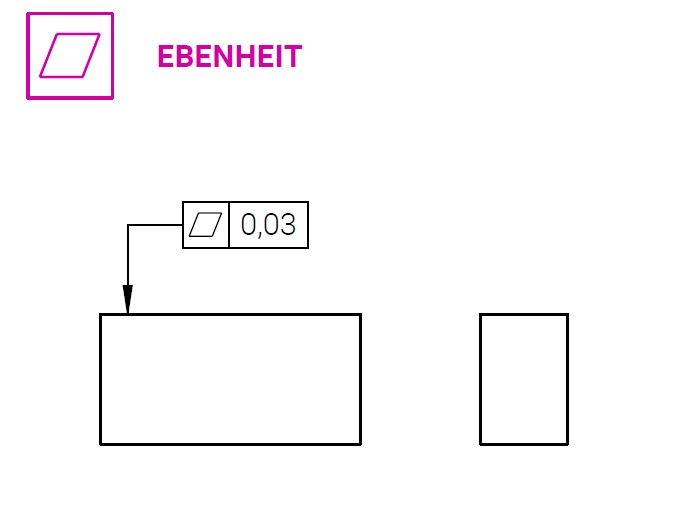
Erklärung
Die Oberfläche muss zwischen zwei parallelen Ebenen vom Abstand t=0,03mm liegen.
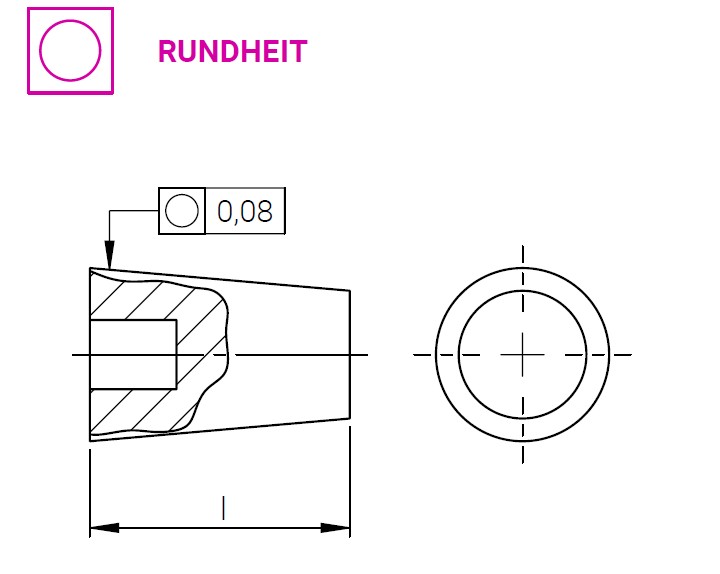
Erklärung
Die Umfangslinie des Kegelquerschnitts muss an jeder Stelle der Kegellänge l innerhalb zweier konzentrischer Kreise vom radialen Abstand t=0,08mm liegen..
Erklärung
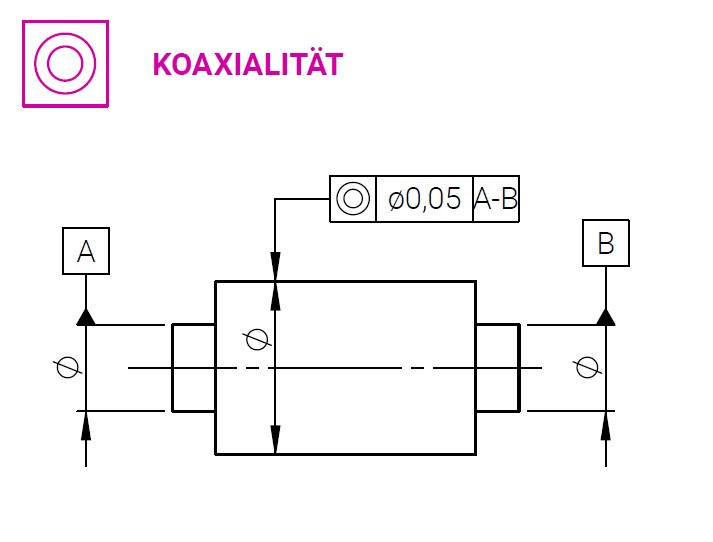
Die mittlere Linie des Durchmessers muss sich innerhalb eines Zylinders vom Durchmesser t=0,05mm befinden, dessen Achse auf der gemeinsamen Bezugsachse A-B liegt.
Erklärung
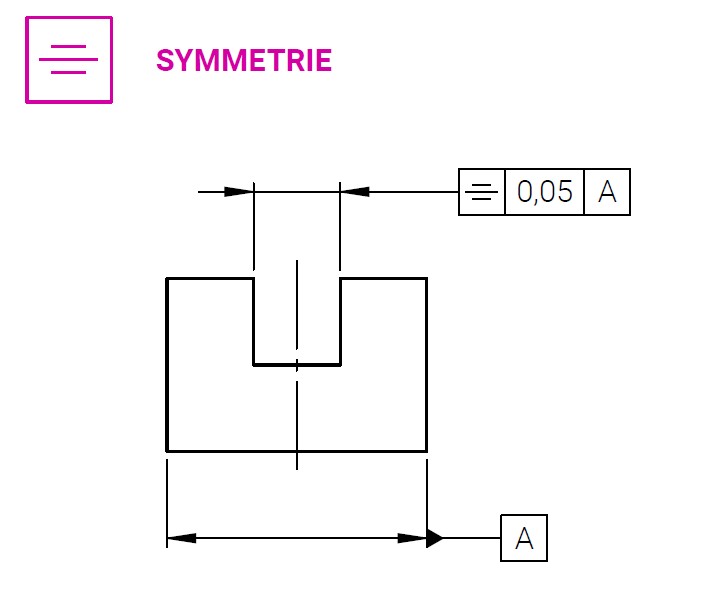
Die mittlere Fläche der Nut muss zwischen zwei parallelen Ebenen vom Abstand t=0,05mm liegen, die symmetrisch zur Bezugsmittelebene A angeordnet sind.
Erklärung
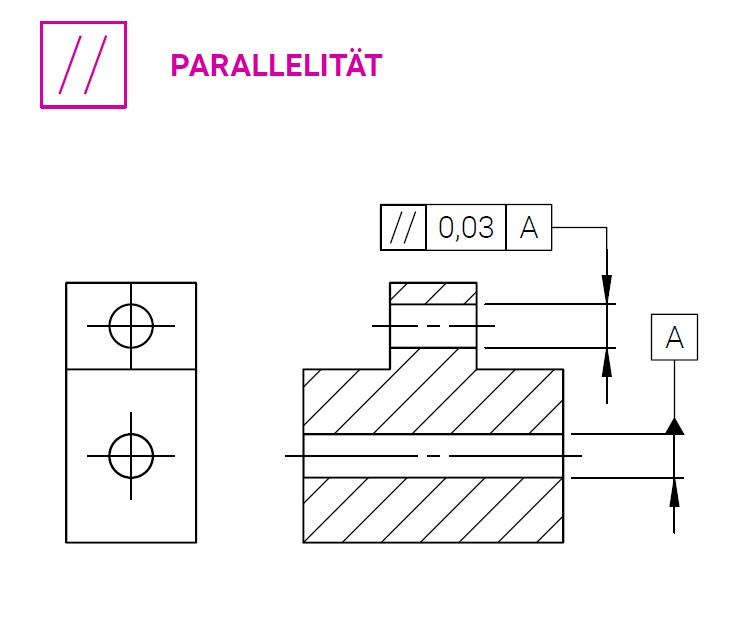
Die mittlere Linie der Bohrung muss innerhalb eines Zylinders vom Durchmesser t=0,03mm liegen, dessen Achse parallel zur Bezugsachse A ist.
Erklärung
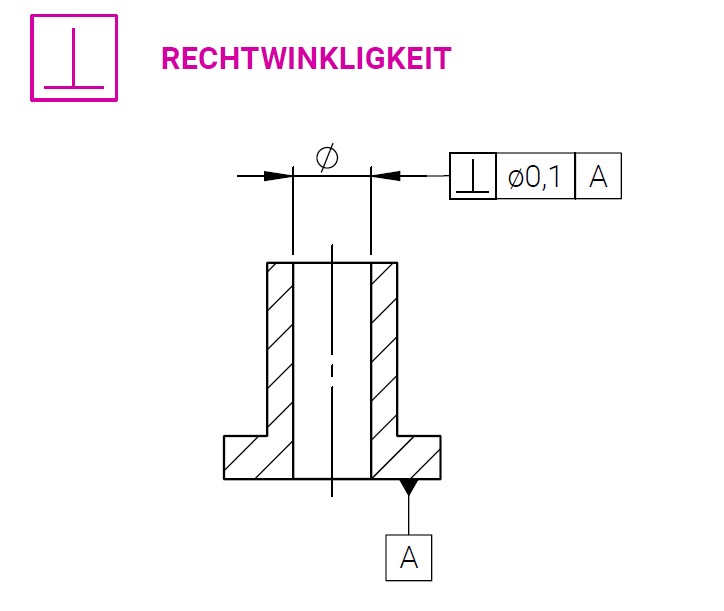
Die mittlere Linie der Bohrung muss innerhalb eines zur Bezugsebene A rechtwinkligen Zylinders vom Durchmesser t=0,1mm liegen.
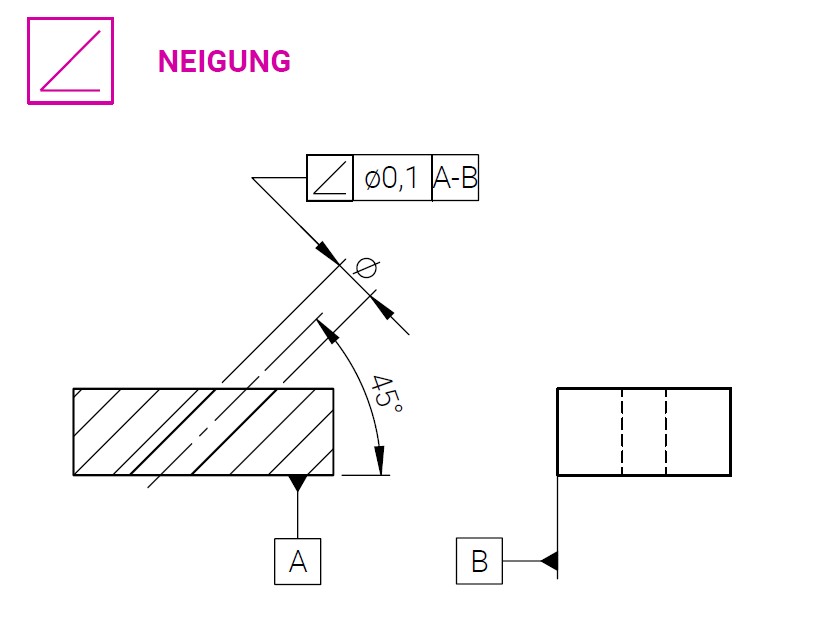
Erklärung
Die mittlere Linie der Bohrung muss innerhalb eines Zylinders vom Durchmesser t=0,1mm liegen. Die Zylinderachse liegt parallel zur Bezugsebene B und ist im theoretisch genauen Winkel von a=45° zur Bezugsebene A geneigt.